Инженеры КНИТУ-КАИ запатентовали способ изготовления толстостенных и объёмно-армированных композитных изделий с регулируемым зазором в технологической оснастке. Сначала между формообразующими поверхностями создают технологический зазор, обеспечивающий проникновение связующего по толщине армирующего материала и удаление воздуха, затем оснастку смыкают, уплотняя материал армирующий пакет и формируя заданную толщину детали.
Идея заключается в том, чтобы во время пропитки не сжимать армирующий пакет до конечной толщины. Элементы формы сначала смыкаются с технологическим зазором, через который связующее проникает по толщине армирующего материала, а из преформы удаляется воздух.
После завершения пропитки зазор уменьшают до полного смыкания оснастки: возникающее давление уплотняет волокнистый пакет и формирует требуемую толщину детали.
Для процесса предусмотрены вакуумирование до остаточного давления 0,01–0,2 бар, пропитка трансферным методом под давлением 1–20 бар и последующее отверждение при 120–250 °C. После полного замыкания формы оснастку с изделием выдерживают при установленной температуре от 30 до 500 минут, затем её охлаждают со скоростью 0,2–10 °C в минуту до 20–75 °C.
В одном из приведённых в патенте примеров для детали двойной кривизны из трёхмерно-тканого армирующего материала использовали зазор 0,5 мм, вакуумирование до 0,1 бар, пропитку при давлении 1,5 бар и температуре 115 °C, после чего форму полностью смыкали и проводили отверждение при 160 °C в течение 180 минут.
В другом примере речь идёт о толстостенном изделии из ткани из углеродных нитей. Для него первоначальный зазор составлял 1 мм, пропитка проходила при давлении 2 бар и температуре 130 °C до полного заполнения объёма преформы. Затем после выдержки при 140 °C в течение 25 минут форму полностью смыкали и продолжали отверждение при 180 °C в течение 300 минут.
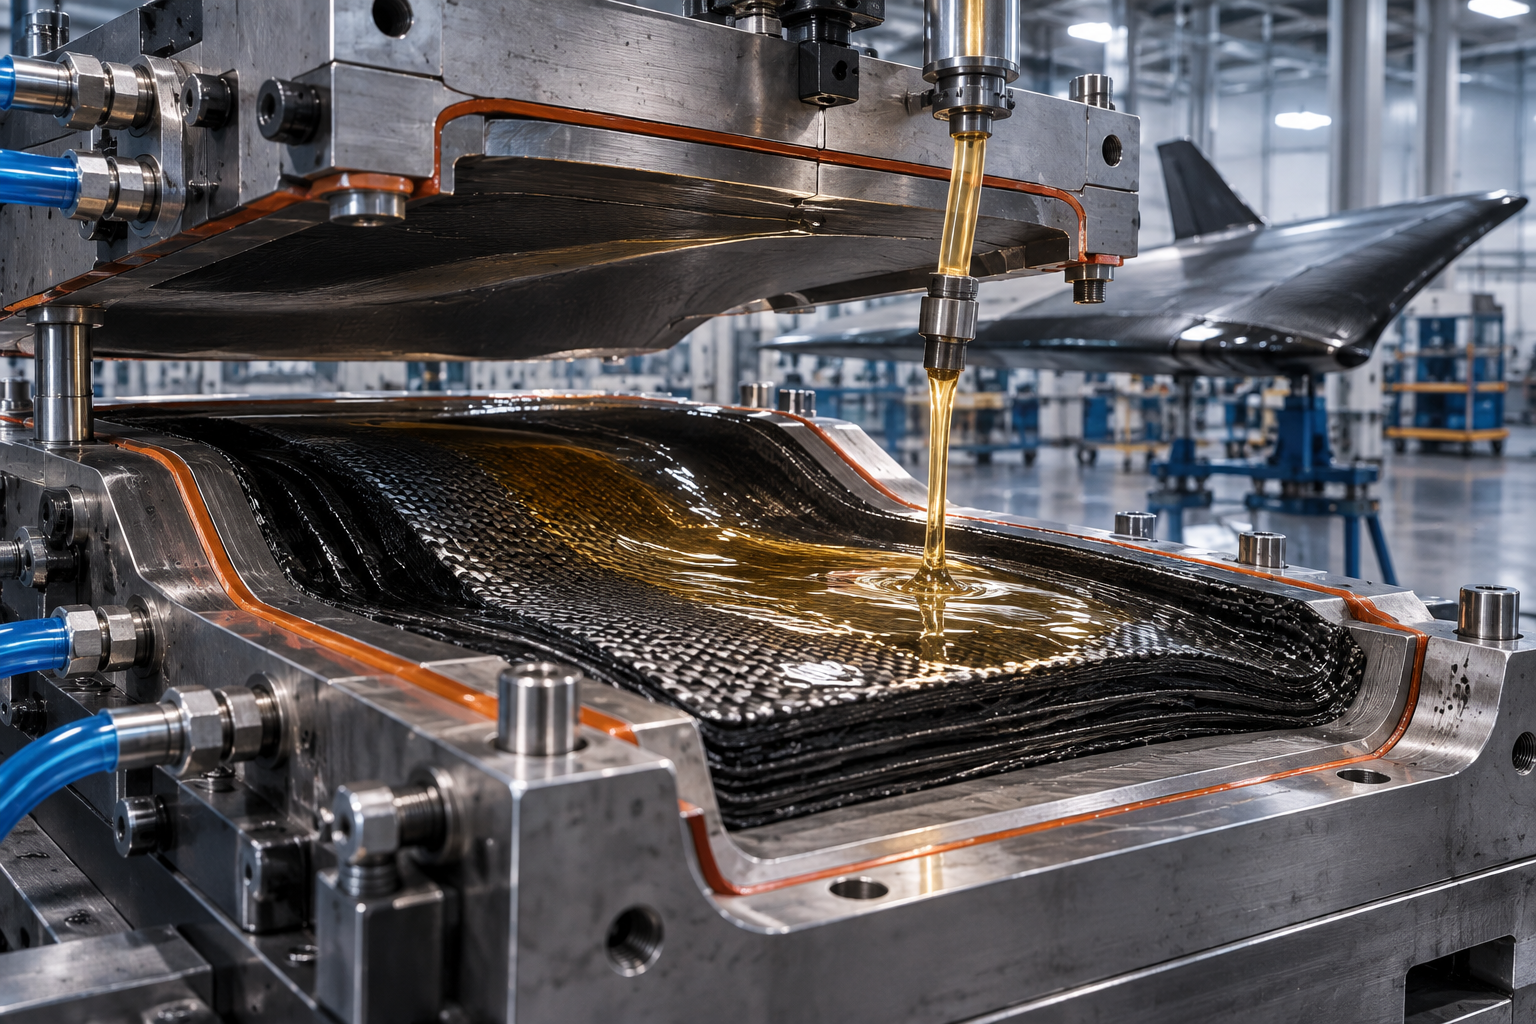
В патенте заявлено, что управление зазором обеспечивает более равномерное распределение связующего по толщине, снижение пористости и сокращение времени пропитки.
Для авиации проблема имеет непосредственное значение: «Первый технический» уже писал о композитном «чёрном» крыле МС-21, для которого, как и для других композитных конструкций, важны свойства армирующего материала, связующего и качество формирования композита. При увеличении толщины композитной детали задача становится сложнее — связующему необходимо заполнить объём армирующего материала без образования воздушных включений.
Новый патент КАИ предлагает воздействовать на эту проблему не только давлением и вакуумом, но и геометрией самой формообразующей оснастки.
Ранее сообщалось, что конструкторы Владимир Галайко и Вероника Олейникова получили патент на способ изготовления композитного стрингера для самолёта, в котором стеклоровинг сочетается с базальтовым порошком.Основу конструкции составляет стеклоровинг, пропитанный эпоксидной смолой.
Комментарии